Пластиковый прототип, о котором вы должны знать в 2022 году
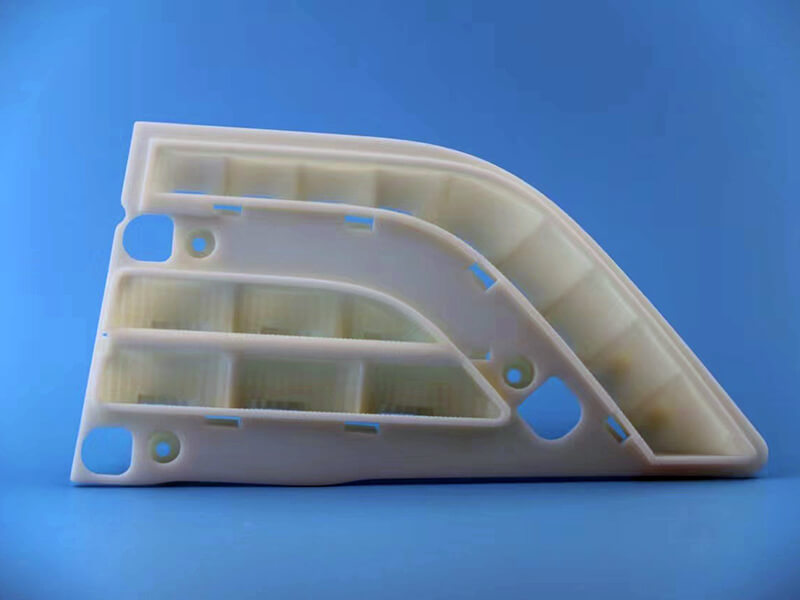
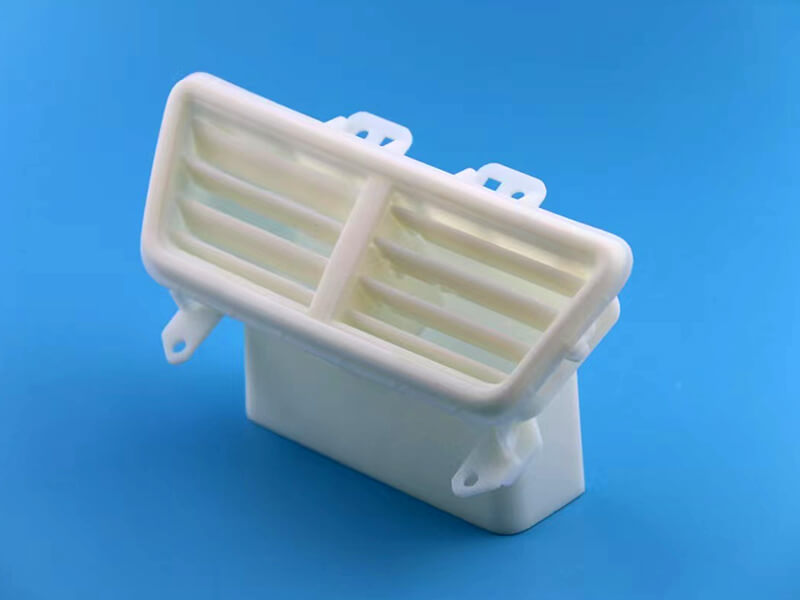
Plastic prototype is used to develop accurate physical models for plastic parts, assemblies, or other projects. It can also be used to create high-quality product prototypes that are self-explanatory of how a final end product would look like.
The simplest definition for rapid prototyping is the process of creating a three-dimensional solid model from any CAD design in just hours instead of weeks or even months. Often used by automotive designers and engineers, rapid prototyping allows the creation of early concept models to test form, fit, and function.
В чем заключается функция быстрого пластикового прототипирования?
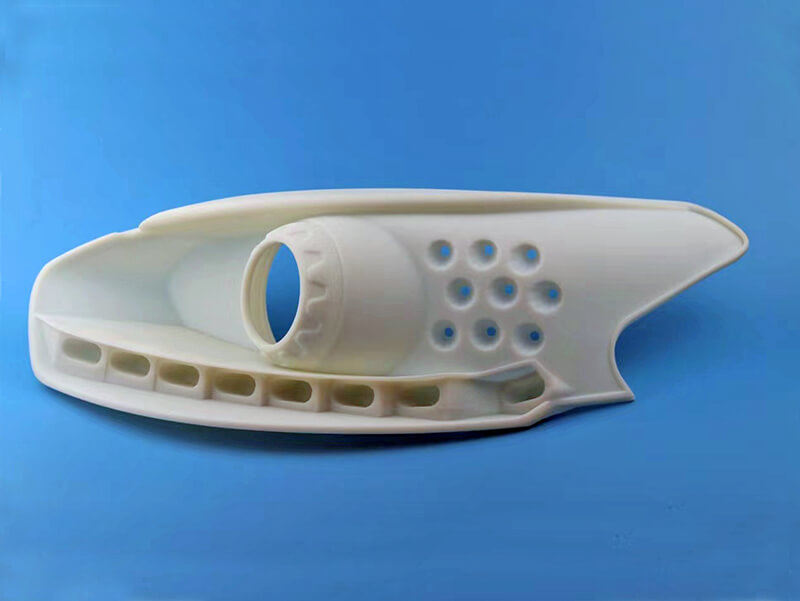
Plastic prototype is made by engineering plastic, such as polycarbonate, acrylic, POM, ABS, nylon, etc, it is used to prove design before mass production. It is a process that uses additive fabrication technology to create the physical representation of an object from computer-aided design (CAD) data. The normal process is CNC, 3D printing, Vacuum Casting, etc. The process of rapid prototyping starts with a CAD file that contains 3D polygonal data or wireframe-like surfaces. This model is sliced into hundreds to thousands of horizontal sections, called layers. The system then builds the model by adding material layer by layer until the physical part is created.
Depending on the type of rapid prototyping process, objects can be modeled in almost any size and shape and produced as finished goods ready for use or as precision components requiring additional machining and finishing.
Rapid prototyping describes a group of processes used to quickly fabricate a scale model using three-dimensional computer-aided design (CAD) data. These models can be functional, fit for light-duty use such as demonstration models, or they can be very close approximations of the final product, fit for use as master patterns for silicone rubber molds used to fabricate production parts. The Rapid Prototyping technology was created by Charles W. Hull in 1984.
Что нужно знать о точности пластиковых прототипов?
Rapid prototyping enables manufacturers to produce multiple variations of a part quickly and easily, at costs effective enough that almost any conceivable design can be economically feasible. With rapid prototyping, you have the ability to experiment with designs until you have the ideal solution before committing to costly production tooling, which is not financially feasible if it means being stuck with some less-than-perfect tooling or trying out a new manufacturing process on your high volume products.
You’d even need an accurate drawing for a rapid prototype. You can turn a rendering or CAD drawing into a model, even if it is missing dimensions and doesn’t have all the features right yet.
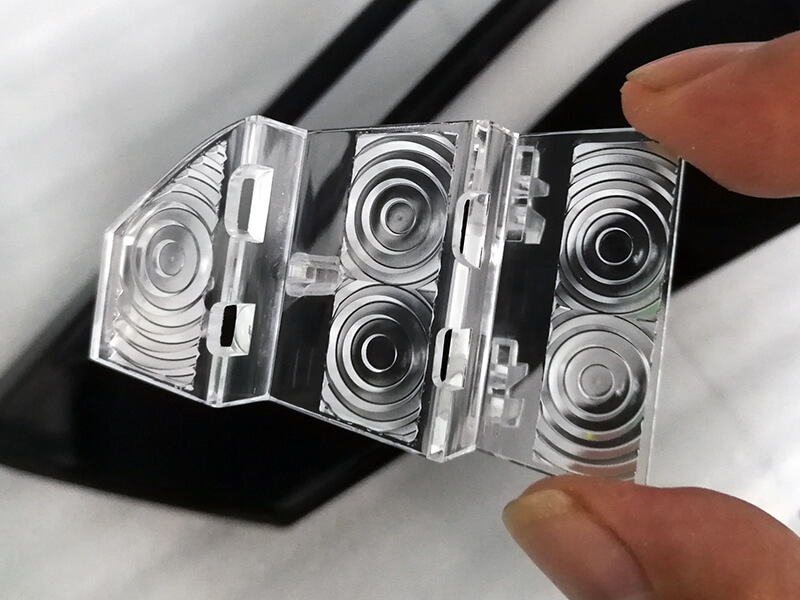
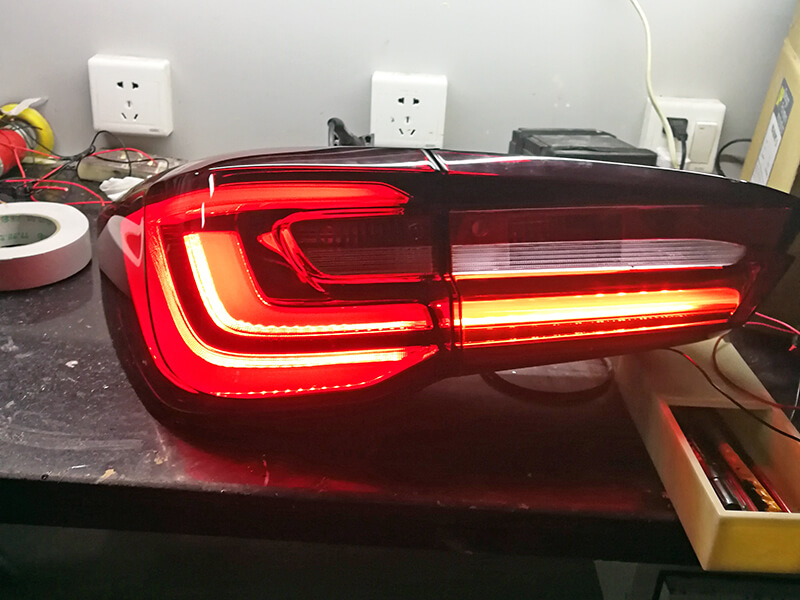
Rapid prototyping has been used to create low-volume models from time to time because of its cost-effectiveness but is now being used as a way to cut costs on high-volume parts as well. The process allows designers and engineers to produce a single part that can be directly translated into a production piece using CNC machines and existing tooling processes. It is used frequently for automotive lighting prototype.
What you need to know about the accuracy of Plastic prototypes?
The accuracy that this process offers mainly lies in two factors: the ability to easily modify the design within the program before producing an actual physical model; and the use of computer numerical control (CNC) machining for creating master patterns.
The model created by the CNC machining process is called a ‘tooling master.’ This master pattern can be used to produce several replicas of the original part that are even more accurate than what the rapid prototype produced.
Что вам нужно знать о стоимости пластиковых прототипов?
Быстрое прототипирование позволяет производителям сократить время и затраты на разработку продукции, создавая изделия, которые наверняка будут работать так, как запланировано, потому что они были сначала спроектированы на компьютере. Кроме того, это дает дизайнерам и инженерам беспрецедентную свободу в проектировании деталей, не задумываясь о том, насколько сложно будет обрабатывать или производить эти детали традиционными методами.
Еще одно преимущество быстрого прототипирования – возможность для компаний с ограниченным бюджетом экспериментировать с различными конструкциями до тех пор, пока они не придут к одному идеальному решению, прежде чем приступать к изготовлению дорогостоящей производственной оснастки. Этот процесс может сэкономить время и деньги в долгосрочной перспективе, поскольку гарантирует, что плохо спроектированные детали не будут в итоге изготовлены.
Используя этот метод, компании могут свободно экспериментировать с новыми конструкциями, не беспокоясь о том, что придется инвестировать большое количество времени и денег в оснастку, которая может застрять в производстве не совсем идеальных результатов, если первоначальная конструкция не будет идеальной.
Это также дает дизайнерам свободу в создании сложных конструкций, которые были бы практически невозможны при использовании традиционных методов производства.

Что нужно знать о SLA быстром прототипировании?
Три наиболее распространенных процесса быстрого прототипирования – это стереолитография (SLA), моделирование методом плавленого осаждения (FDM) и селективное лазерное спекание (SLS).
Стереолитография – это процесс создания трехмерного твердого тела с помощью светочувствительной смолы и ультрафиолетового лазера в качестве экспонирующего инструмента на ванне со светочувствительным жидким мономером или олигимером.
Fused Deposition Modeling – технология аддитивного производства для создания моделей, прототипов и т. д. на основе данных 3D CAD. Материал – обычно пластик – нагревается в резервуаре, а затем выдавливается из сопла на платформу для сборки.
Селективное лазерное спекание – это технология аддитивного производства с использованием селективного лазерного плавления. Лазерный луч высокой мощности (CO2, волоконный или YAG-лазер) используется для расплавления мелких частиц пластика, металлического порошка или керамики с целью получения 3D-объектов.
Разница между этими тремя процессами в основном заключается в материале, используемом для создания моделей, и способе их изготовления. У каждого из них есть свои преимущества и недостатки, которые рассмотрены ниже:
В стереолитографии используются фотополимеры, которые застывают под воздействием света определенной длины волны, например ультрафиолетовых лучей. Смола застывает в очень тонкий слой поверх предыдущего слоя, но не прилипает к нему, позволяя перемещаться по горизонтали с равномерной толщиной, вместо использования опор, которые трудно удалить, и в результате готовая деталь имеет шероховатую поверхность.
Эти недостатки компенсируются скоростью, точностью деталей и доступностью. В этом процессе лазерный луч слой за слоем прорисовывает поперечные сечения на фотополимерной жидкой смоле. Платформа под ним может перемещаться вверх или вниз внутри чана, заполненного фотополимерной жидкой смолой, благодаря точному управлению горизонтальным лифтом, расположенным под чаном. Поперечные сечения 3D-объектов формируются по одному слою за раз за счет воздействия ультрафиолетового света снизу на каждый поперечный слой жидкой смолы по мере того, как лифт шаг за шагом движется вниз, создавая детали сверху до тех пор, пока конечный продукт не будет завершен.
Что нужно знать о пластиковом прототипе SLS?
Селективное лазерное спекание, также известное как лазерное спекание, селективное термоскрепление или прямое лазерное спекание металлов (DMLS), – это технология быстрого прототипирования, которая использует мощный лазер для сплавления мелких частиц пластика, металла или керамических порошков в 3D-прототипы деталей по одному слою за раз. Существенным недостатком этой технологии является резкое обучение созданию успешных моделей, особенно для сложных геометрических форм, которое можно смягчить, но не устранить, используя программное обеспечение CAD для создания траектории движения инструмента для машин аддитивного производства. По мере того как каждый слой порошка подвергается воздействию сфокусированного лазерного луча внутри корпуса, он расплавляется и соединяется с предыдущим расплавленным материалом, в результате чего может получиться единая деталь.
Основное преимущество метода селективного лазерного спекания заключается в том, что он позволяет создавать очень сложные геометрические формы с минимальным количеством опорных конструкций по сравнению с другими методами, поскольку материал уже сплавлен воедино из ранее напечатанного слоя. Однако после завершения работы может потребоваться некоторая постобработка, прежде чем будет создана конечная деталь.
Заключение
Как правило, при моделировании методом наплавленного осаждения используются такие пластики, как ABS или нейлон, что позволяет создавать недорогие и простые в использовании модели. К недостаткам этого процесса относится низкая точность при создании сложных геометрических форм. Он работает путем выдавливания тонких слоев расплавленного материала, при этом модель строится по одному слою за раз с помощью тонких нитей пластика, которые нагреваются, находясь в среде, наполненной нагретым воздухом. Платформа под соплом каждый раз опускается, а затем поднимается вверх, и новая тонкая нить наматывается на предыдущую, в результате чего по окончании печати получается готовая модель.
Этот вид технологии быстрого прототипирования может быть особенно полезен для компаний, которые хотят создать модели на ранней стадии проектирования или для создания конечных деталей, которые являются функциональными по своей природе. Основным преимуществом моделирования методом наплавленного осаждения является его экономичность.